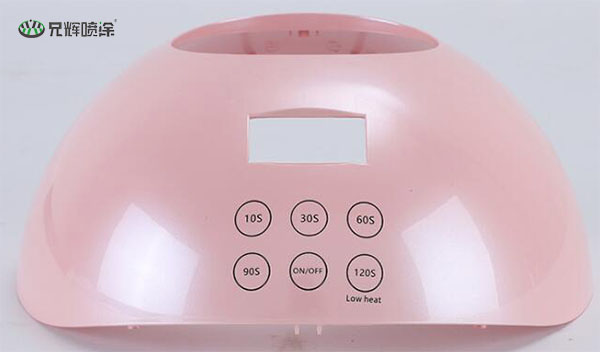
样品打出来很美,大货一
喷漆就“翻车”——这件事,比很多人想象中更常见。
去年一家做PC透明灯罩的注塑厂,产品尺寸全过、外观水亮,为了省一天工时跳过了退火,两千多件货连夜发走。客户那边一上UV漆,当场裂了一半,整单退回。问题不在注塑,也不在油漆,而是表面处理环节被当成了“最后一道工序”,而不是上市节奏的一部分。
很多人习惯把表面处理排在模具、结构、电子之后,觉得它只是“给产品穿件衣服”。但真正卡住上市窗口的,恰恰是这件“衣服”:膜厚差几微米,装配卡顿;批次色差偏一点,整批外观被判死;换款调试拖半天,小批量定制单根本接不住。表面处理不是配角,它是上市节奏的隐形控制阀。
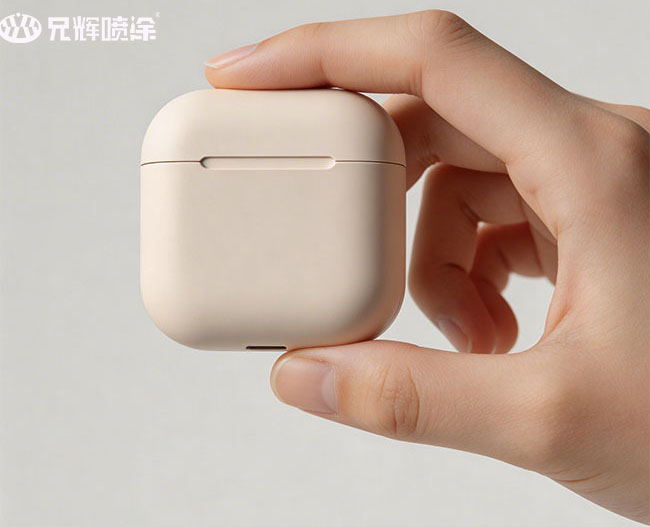
惠州兄辉塑胶喷漆厂服务过的一个高端TWS耳机充电仓项目,就是典型。客户此前找的加工厂,边角膜厚失控——薄处15μm防护不足,厚处28μm导致上下盖扣合卡顿,批量返工脱漆重喷,交期直接崩掉。兄辉接手后,全自动恒温恒湿线加六轴联动喷枪把膜厚公差收进±3μm,快速换款机制把调试时间从半天压缩到1小时内,不良率从8%降到1%,返工成本砍掉75%,交付节奏才真正稳下来。
对东莞的硬件团队来说,“附近”本身也是一种配套能力。兄辉在惠州,毗邻东莞,打样沟通、异常响应、小批量急单的物理距离足够短。表面处理不该是你上市路上的最后一根稻草,它完全可以变成你抢窗口时最稳的那一步。